После запрессовки новой бронзовой или металлокерамической втулки в верхнюю головку шатуна (ВГШ) её внутренний диаметр неизбежно деформируется и уменьшается. Чтобы подгнать отверстие под диаметр конкретного поршневого пальца с соблюдением микроскопических технологических зазоров, требуется профессиональная финишная механообработка — расточка втулки верхней головки шатуна.
Попытки подогнать втулку ВГШ вручную с помощью обычных разверток без специализированного базирования часто приводят к уводу оси, нарушению параллельности осей верхней и нижней головок шатуна и образованию эллипса. Расточка на высокоточном станочном оборудовании гарантирует идеальную цилиндричность отверстия, соблюдение соосности и правильный масляный зазор.
Когда необходима высокоточная расточка втулки ВГШ
Процедура расточки является завершающим и обязательным этапом ремонта шатунов в следующих ситуациях:
- Замена изношенной втулки верхней головки шатуна на новую заготовку;
- Установка нового комплекта поршней и поршневых пальцев при капитальном ремонте двигателя;
- Устранение эллипсности и увеличенного люфта в сопряжении «втулка – поршневой палец»;
- Восстановление геометрии шатунов после перенесенного масляного голодания или перегрева;
- Индивидуальная подгонка зазоров при сборке форсированных и спортивных двигателей.
Технология и особенности расточки втулки верхней головки шатуна
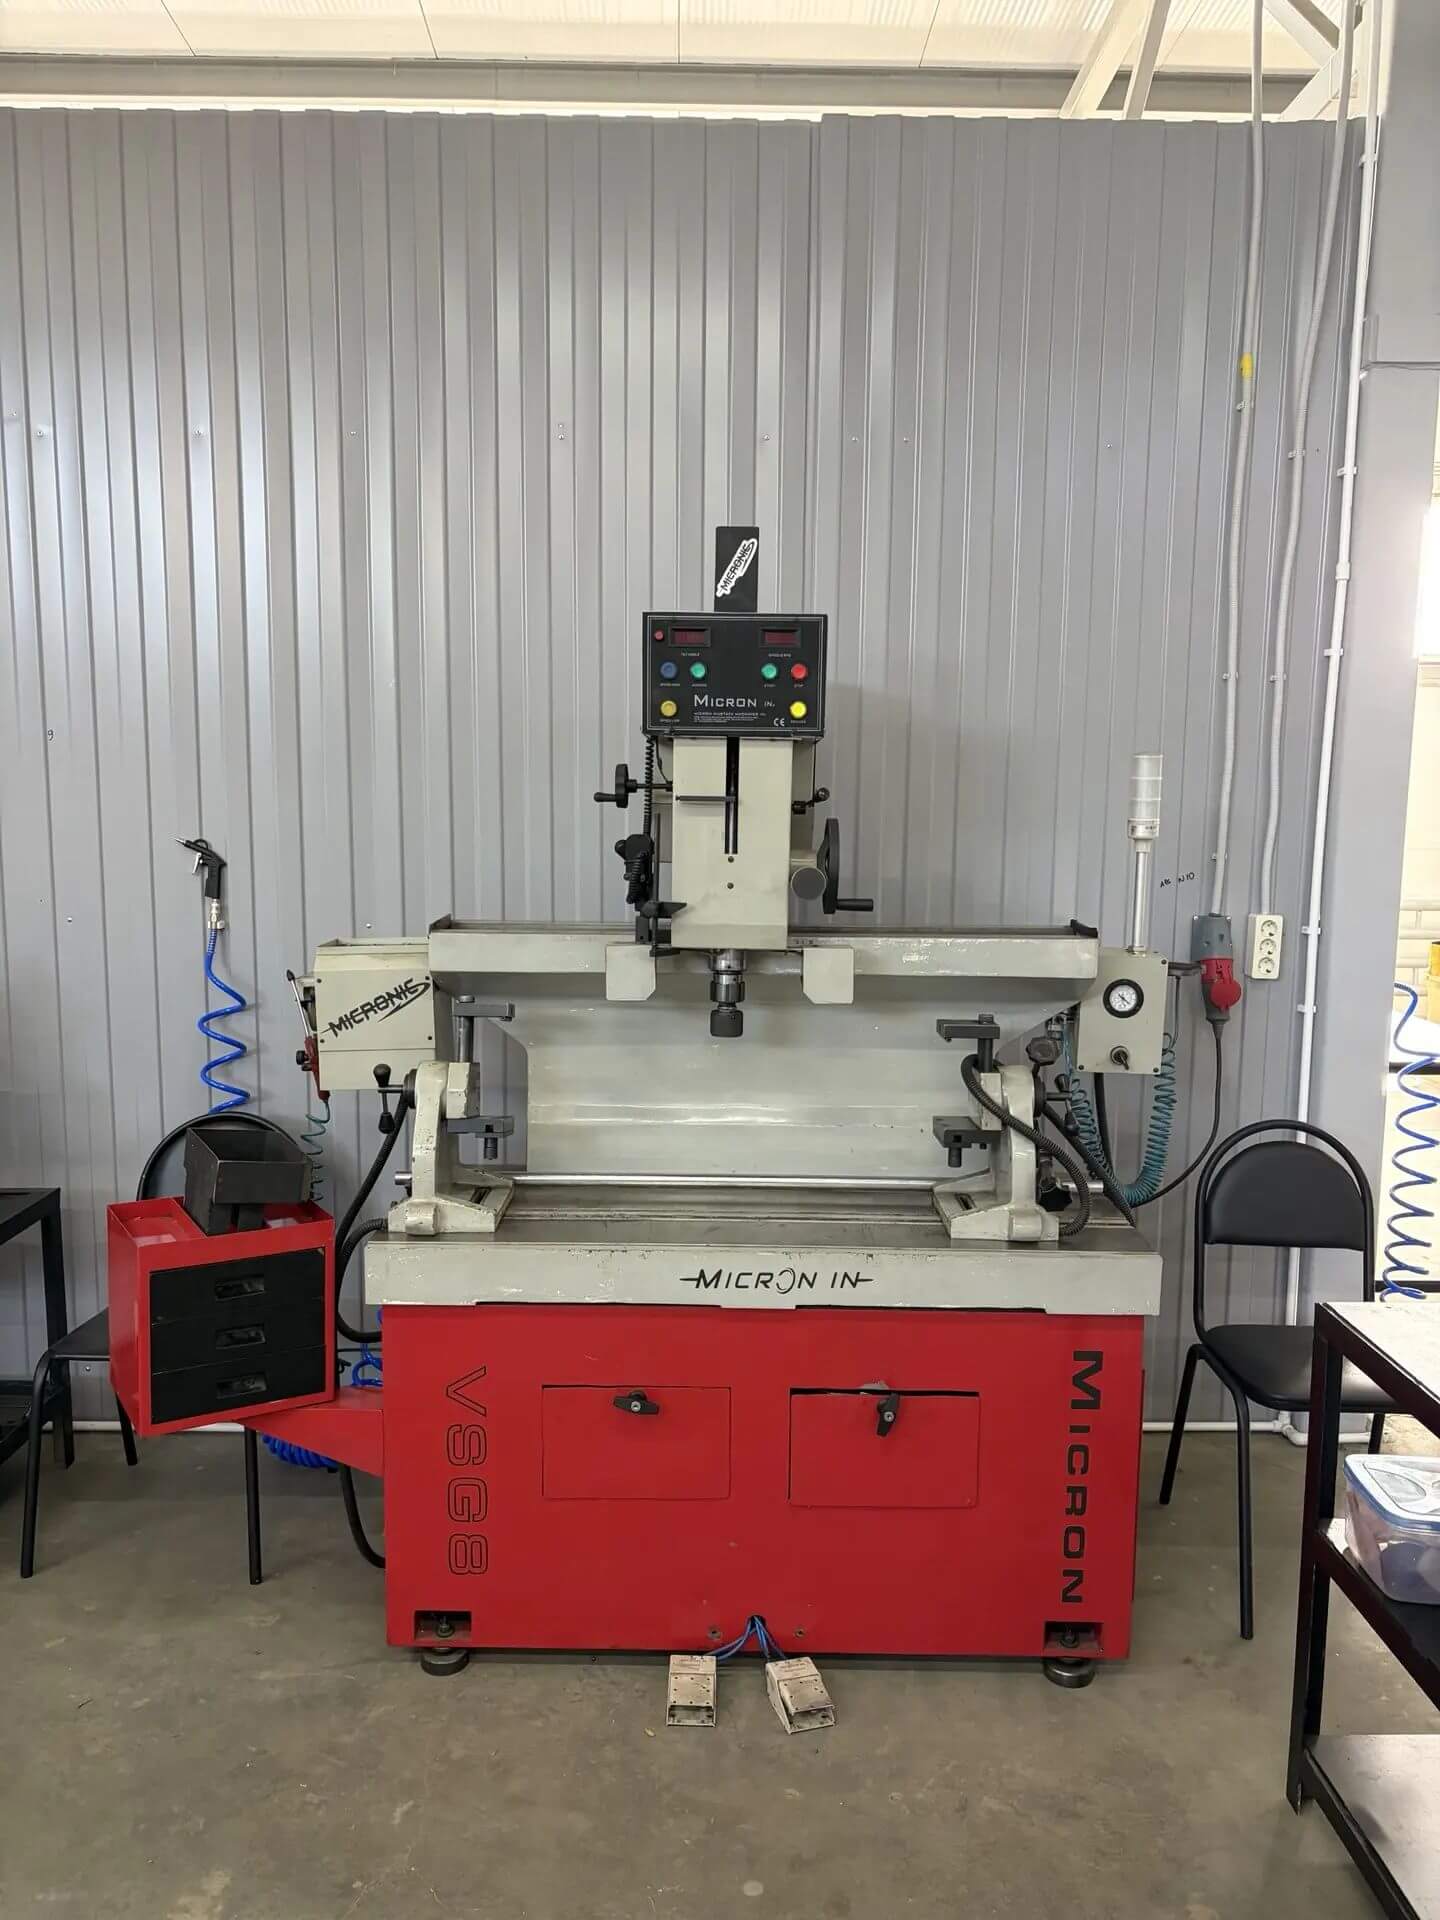
Обработка внутреннего отверстия втулки ВГШ выполняется на специализированных токарно-расточных или отделочно-расточных станках высокого класса точности:
- Замер поршневого пальца. С помощью микрометра мастер с точностью до тысячных долей миллиметра (микронов) замеряет диаметр поршневого пальца из устанавливаемого комплекта.
- Базирование шатуна. Шатун выставляется и фиксируется на станине станка по отверстию нижней головки (НГШ). Это обеспечивает строгую параллельность осей верхней и нижней головок шатуна в двух плоскостях.
- Соосная расточка. Высокооборотная расточная головка с микрометрической подачей резца растачивает бронзовую втулку в заданный размер. Оставляется технологический припуск под чистовое доведение.
- Финишное хонингование и контроль зазора. Поверхность доводится до зеркальной шероховатости. Проверяется так называемый «масляный зазор» (обычно от 0,01 до 0,02 мм), при котором поршневой палец плавно перемещается во втулке под давлением руки без малейшего радиального люфта.
Преимущества расточки шатунов в «Мотортехнолог ВРН»
Специалисты сервисного центра «Мотортехнолог ВРН» предлагают услуги по высокоточной расточке втулок верхней головки шатунов для легковых и грузовых авто в Воронеже, Белгороде и Липецке.
Почему стоит доверять нам:
- Микронная точность. Используем специализированное расточное оборудование и сертифицированный измерительный инструмент, исключающий погрешности.
- Сохранение параллельности осей. Гарантируем отсутствие перекоса поршня в цилиндре, что предотвращает появление задиров на стенках БЦ и поршнях. - Комплексный ремонт КШМ. Выполняем весь спектр восстановительных работ: проверку геометрии шатунов, замену втулок ВГШ, ремонт нижней головки, расточку и гильзование БЦ с официальной гарантией.