В процессе эксплуатации двигателя головка блока цилиндров (ГБЦ) подвергается воздействию критических температурных перепадов, высокого давления и агрессивной химической среды. Из-за перегрева, использования некачественного антифриза или механических повреждений на корпусе ГБЦ могут появиться трещины, глубокие раковины коррозии или прогары.
Сварка ГБЦ аргоном — это эффективная и экономически выгодная технология, позволяющая локально устранить даже сложные дефекты металла и полностью восстановить целостность детали без необходимости покупки дорогостоящей новой головки блока.
Когда необходима сварка головки блока цилиндров
Профессиональные сварочные работы применяются для устранения широкого спектра повреждений алюминиевых и чугунных ГБЦ:
- Трещины в рубашке охлаждения и камерах сгорания. Возникают в результате сильного перегрева мотора или замерзания воды/некачественного тосола в системе;
- Коррозионные раковины и каверны. Разрушение металла вокруг каналов охлаждения из-за применения агрессивных или старых охлаждающих жидкостей;
- Прогары привалочной плоскости и перемычек. Появление канавок от прорыва раскаленных газов при пробое прокладки ГБЦ;
- Повреждения посадочных мест. Выработка и сколы под седла клапанов, свечные резьбы или форсунки;
- Механические повреждения. Сколы, обломы ушек крепления и последствия обрыва шатунов или клапанов.
Технология аргонодуговой сварки ГБЦ
Сварка алюминиевых и чугунных головок блока требует неукоснительного соблюдения технологического процесса, так как металл ГБЦ чувствителен к неравномерному нагреву. Процесс восстановления включает следующие этапы:
- Подготовка и разделка трещины. Поврежденный участок тщательно очищается от масел и нагара. Трещина «разделывается» (раскрывается) фрезой на всю глубину залегания дефекта для полного провара.
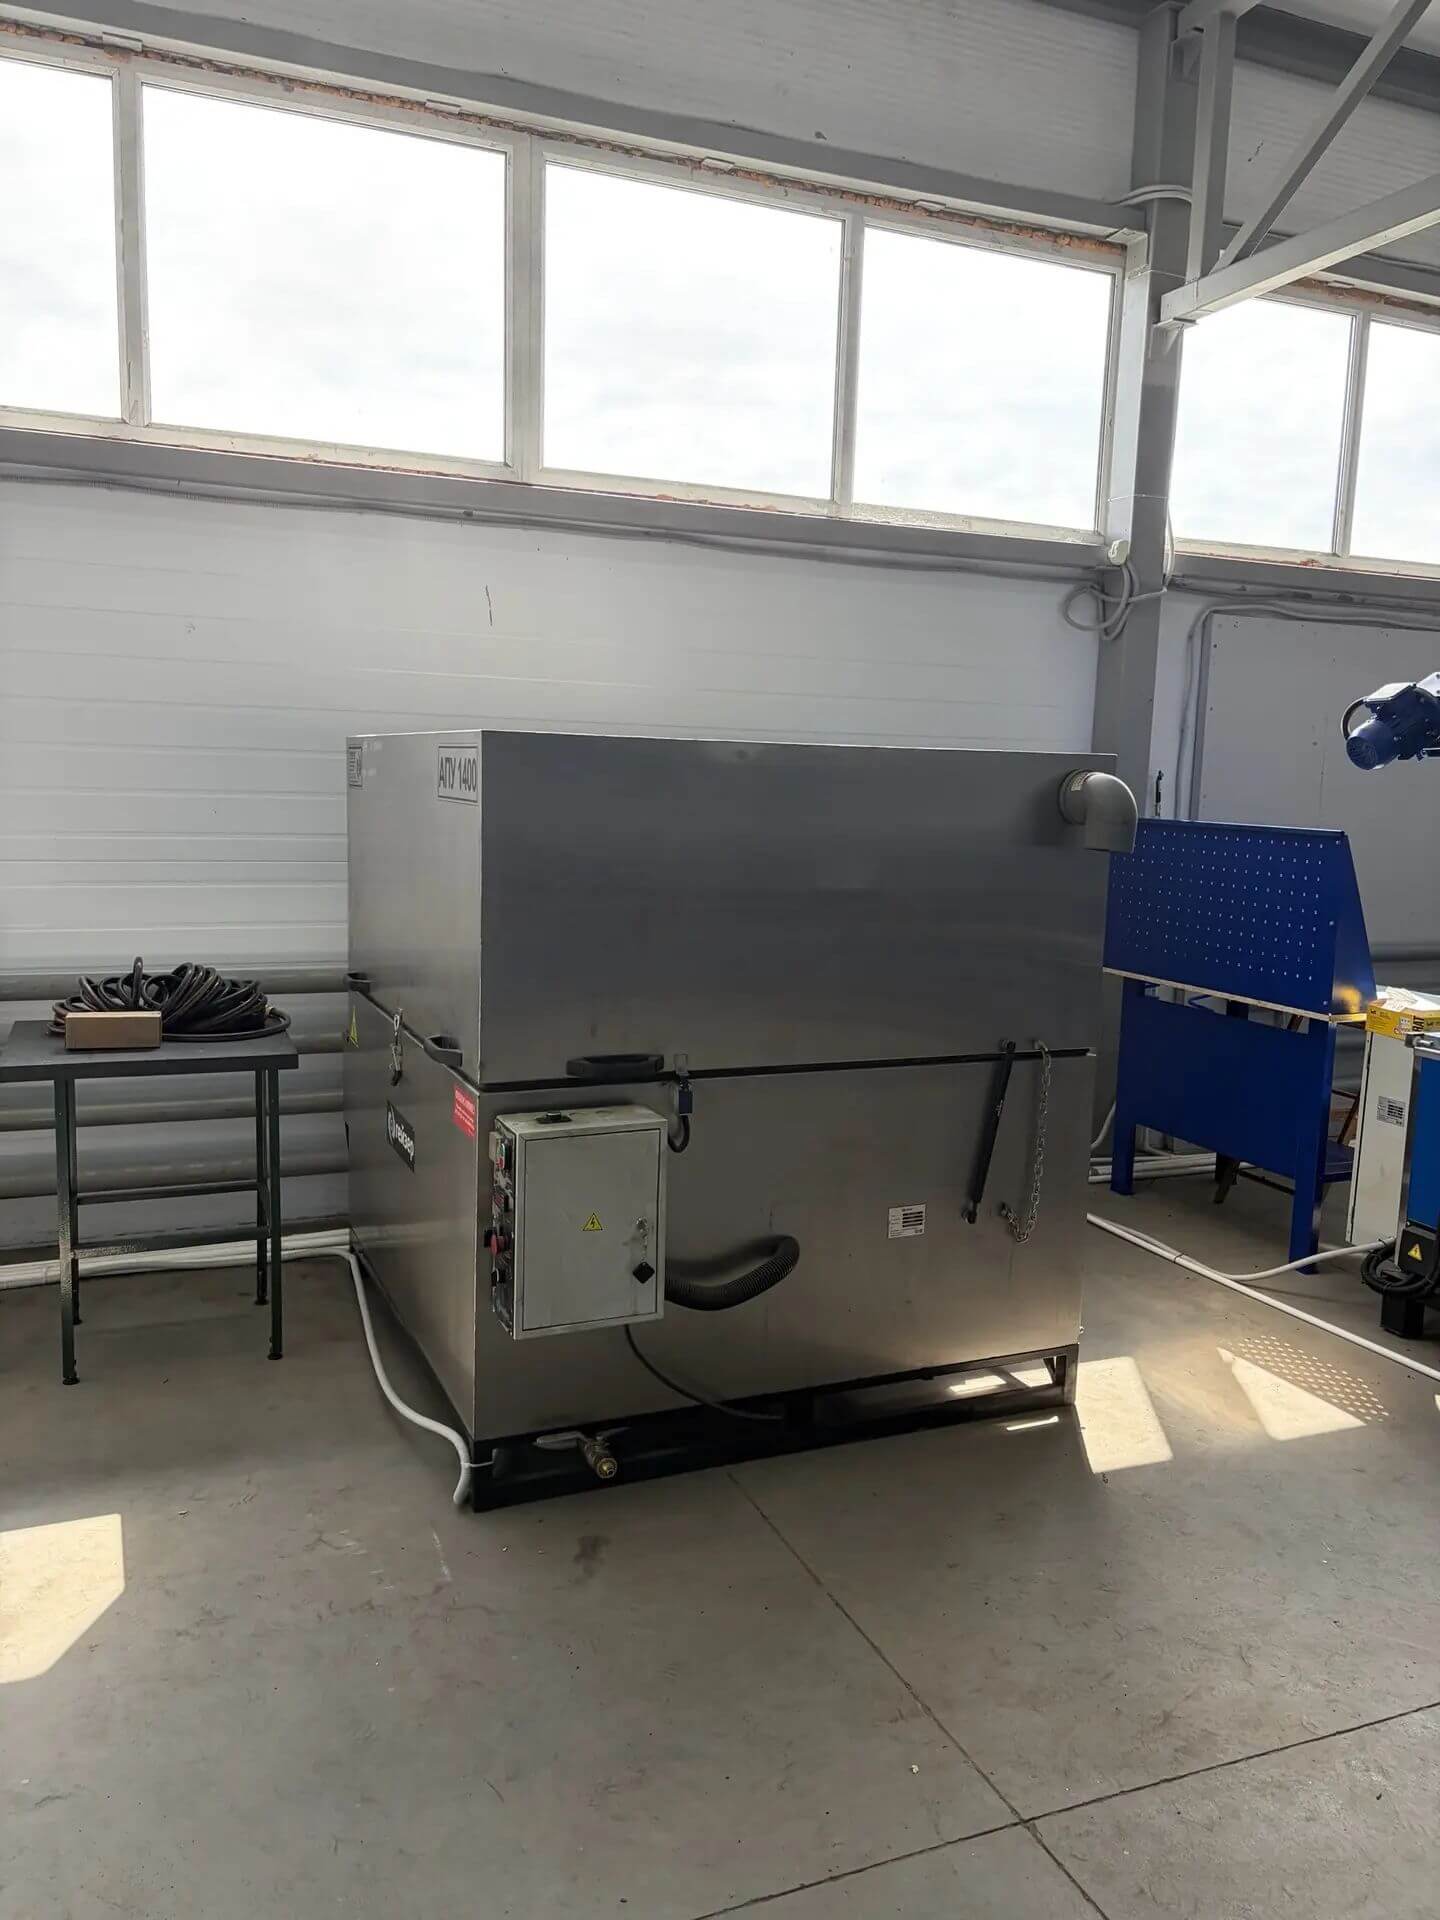
- Предварительный нагрев. ГБЦ помещается в специальную печь и равномерно прогревается. Это необходимо для предотвращения возникновения внутренних напряжений и появления новых трещин при сварке.
- Аргонодуговая сварка (TIG). Заварка дефекта выполняется в среде защитного газа (аргона) с использованием специально подобранного присадочного материала, идеально совпадающего по составу с сплавом ГБЦ.
- Контролируемое охлаждение. Деталь медленно остывает в термоизоляционном кожухе или печи для снятия сварочных напряжений.
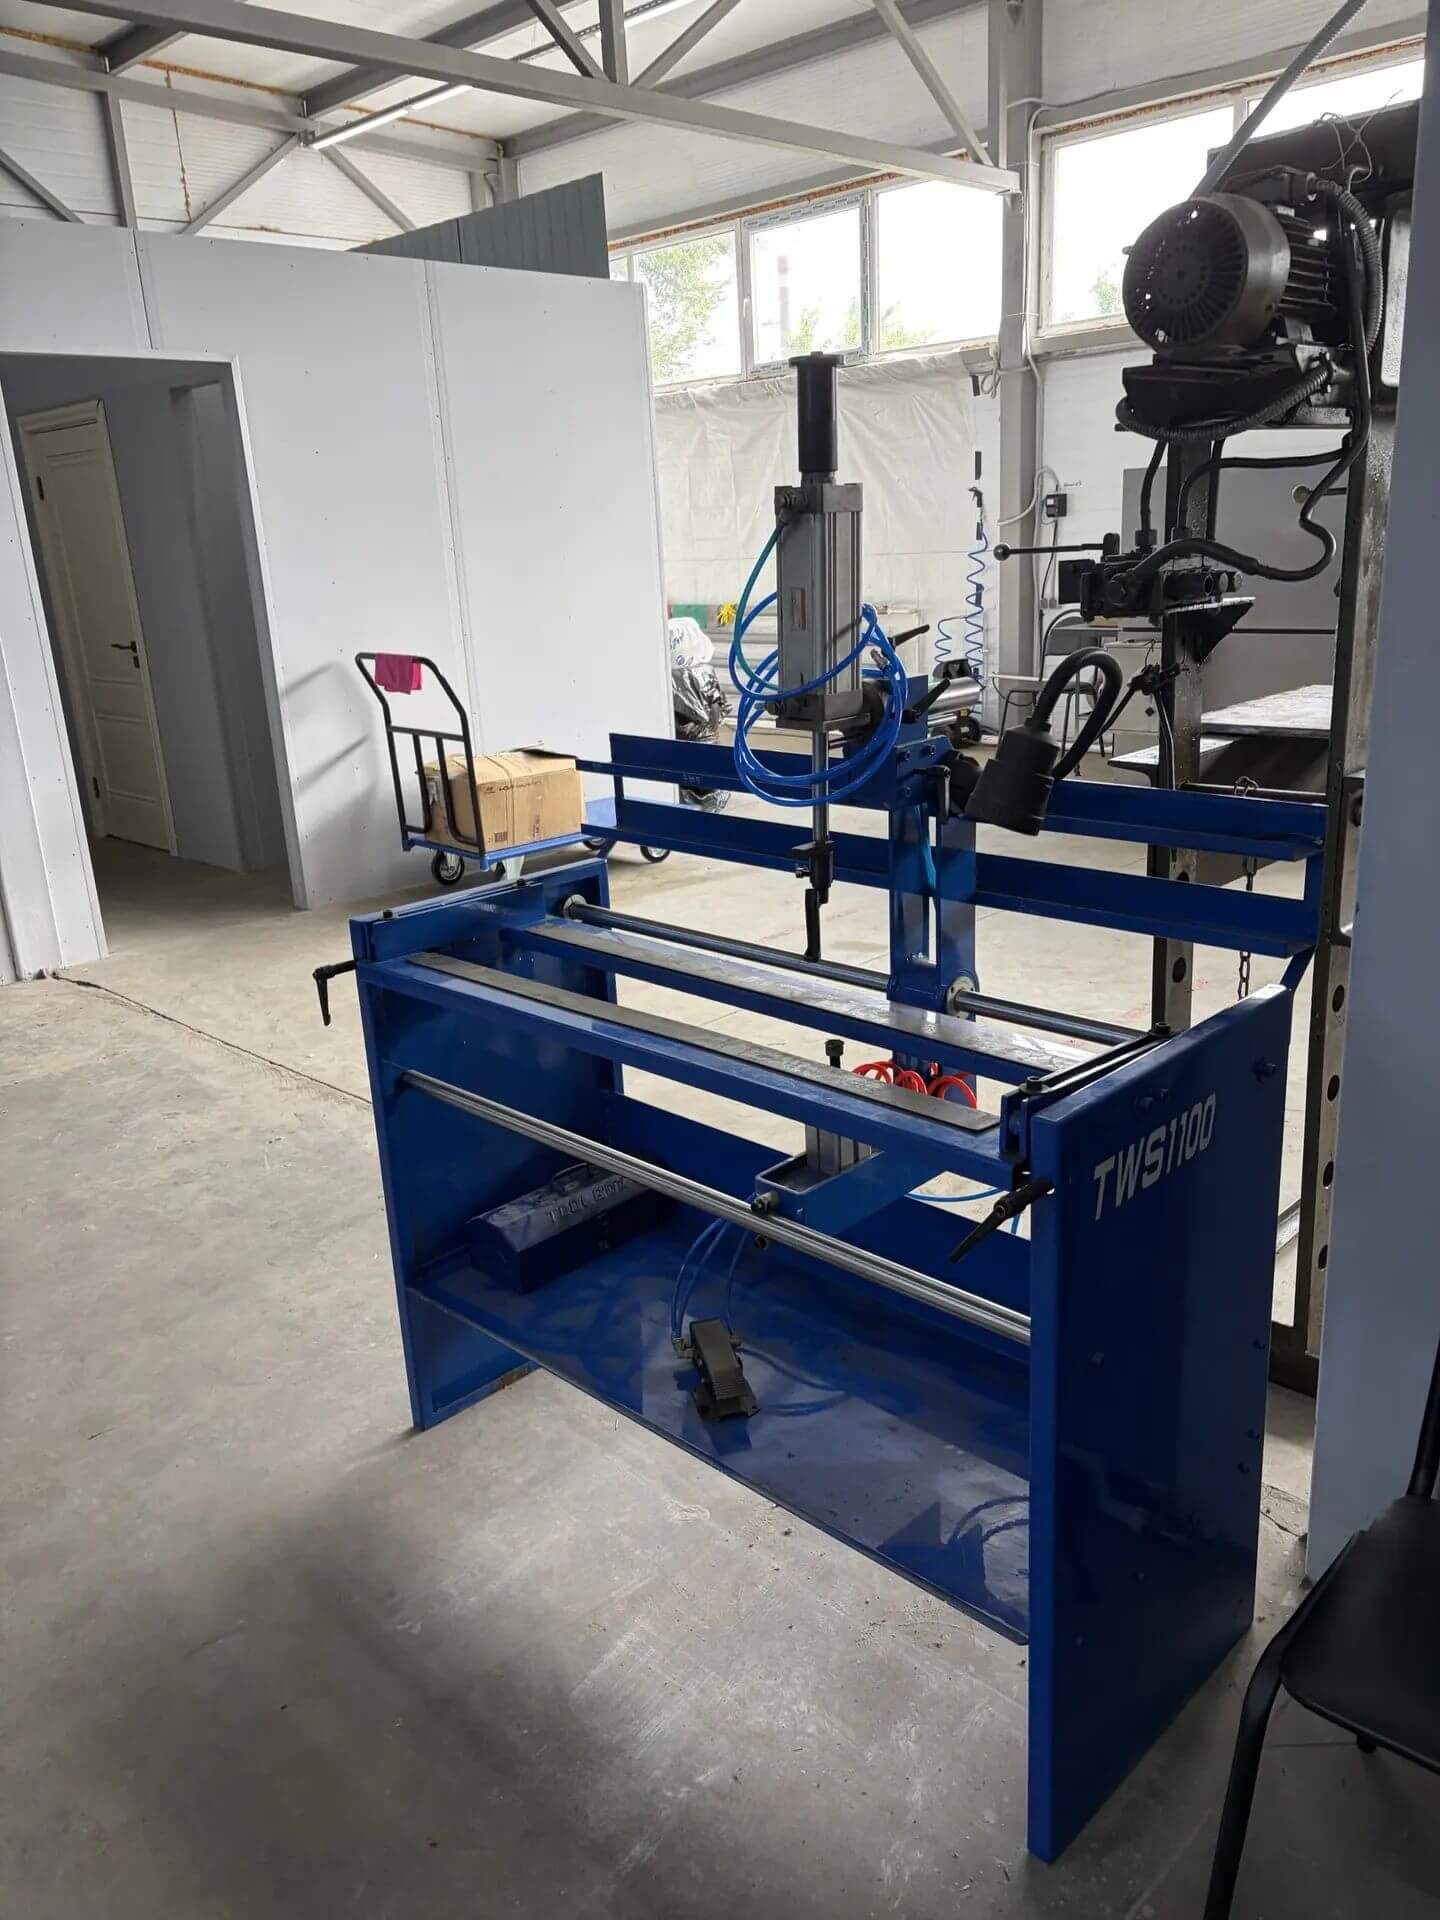
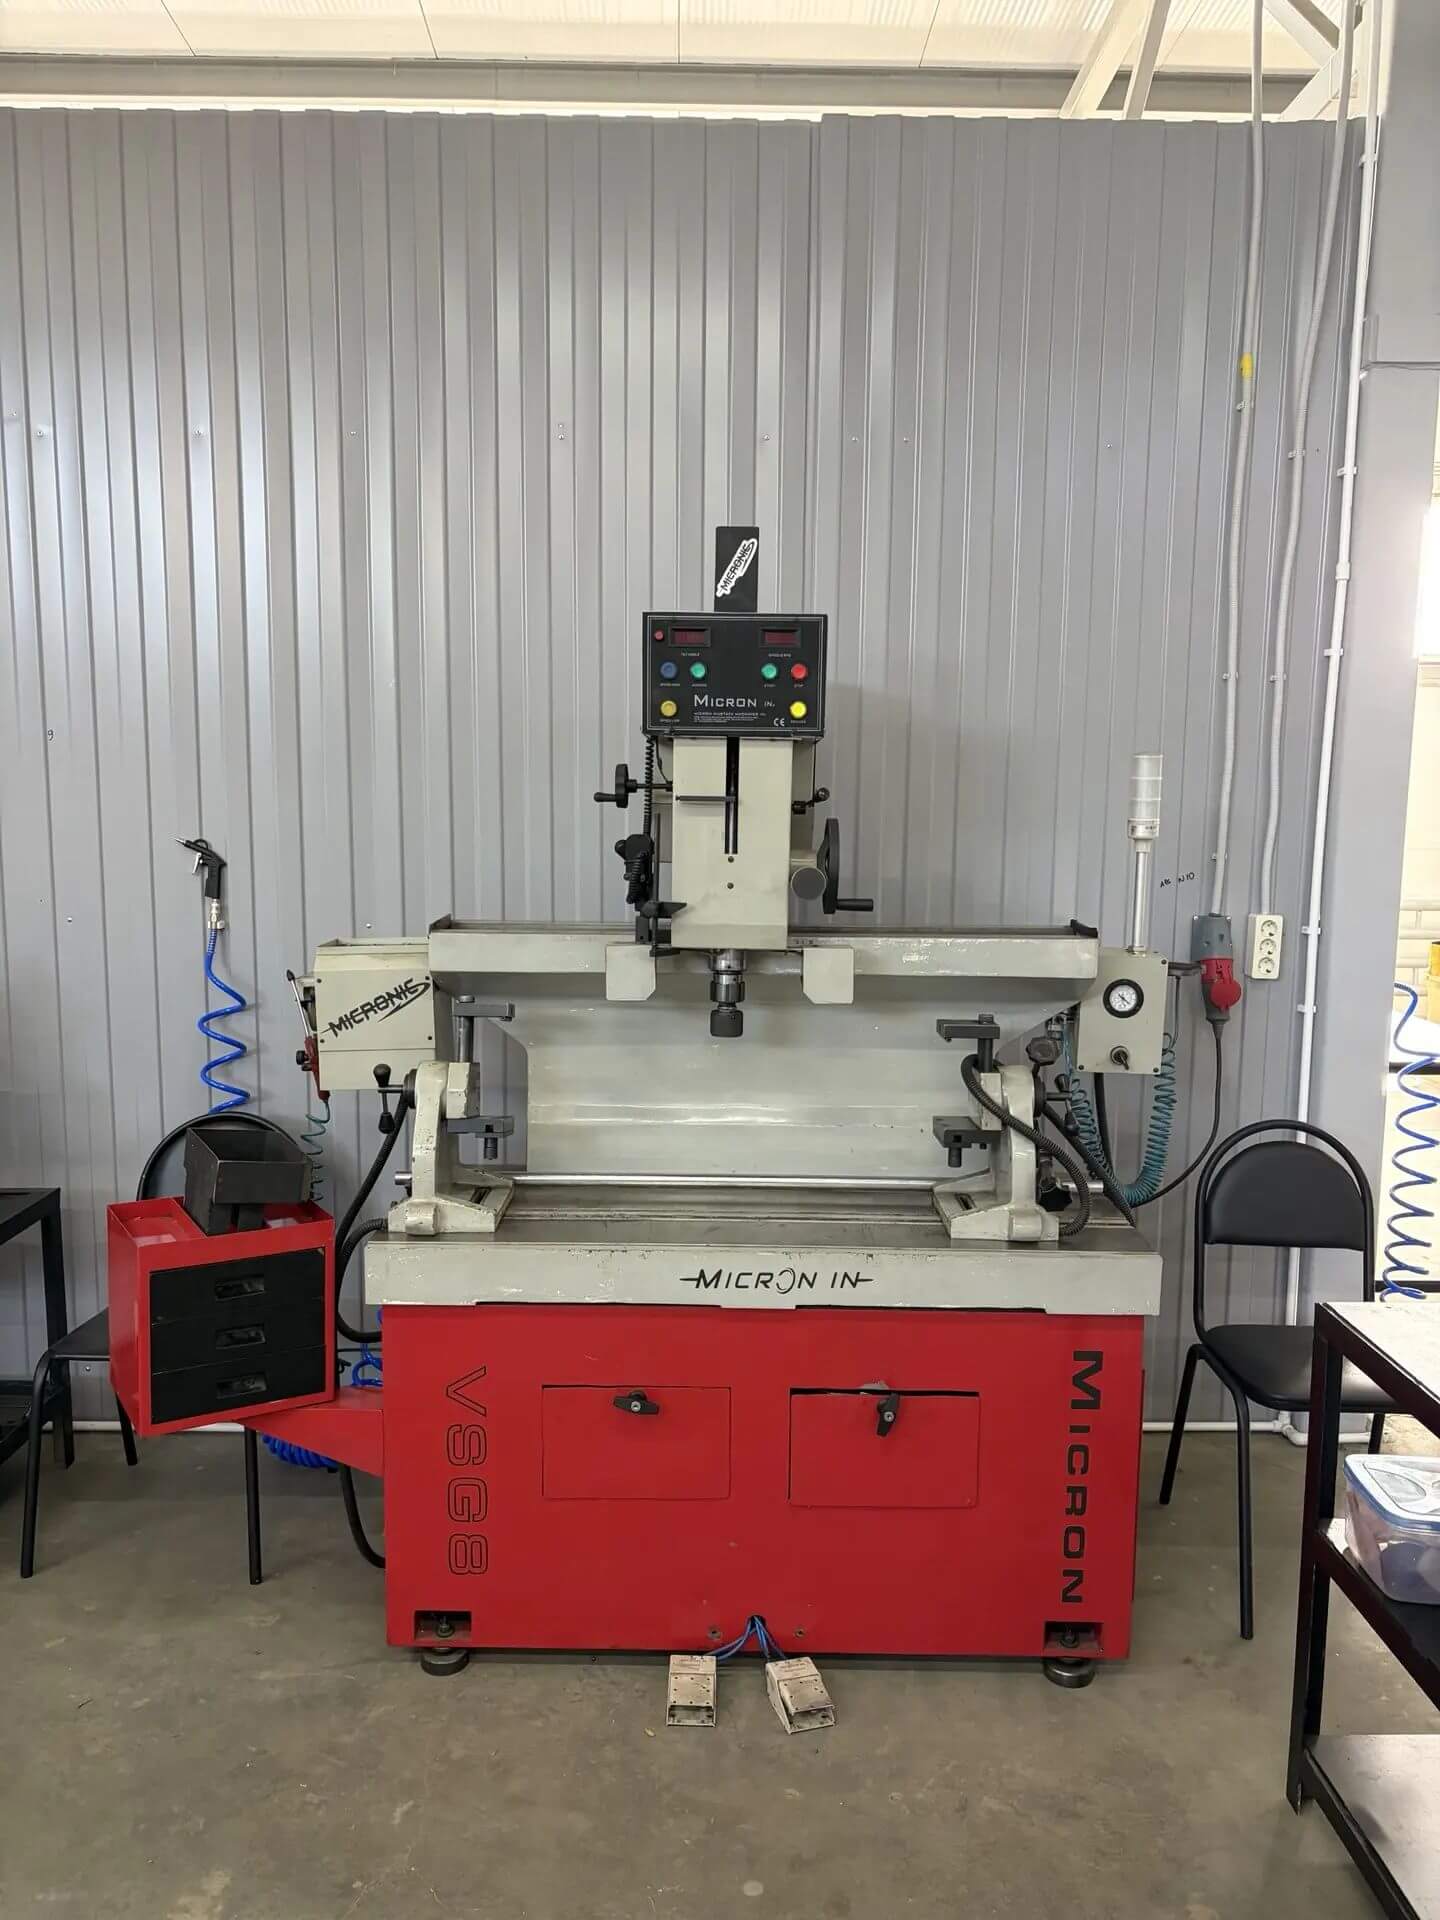
- Последующая механообработка. Наваренный металл фрезеруется или шлифуется. Плоскость головки выравнивается, а отверстия и каналы растачиваются в заводской размер.
Профессиональная сварка ГБЦ в компании «Мотортехнолог ВРН»
Специалисты сервисного центра «Мотортехнолог ВРН» выполняют высокоточную сварку ГБЦ любой сложности для легковых и грузовых автомобилей в Воронеже, Белгороде и Липецке.
Наши преимущества:
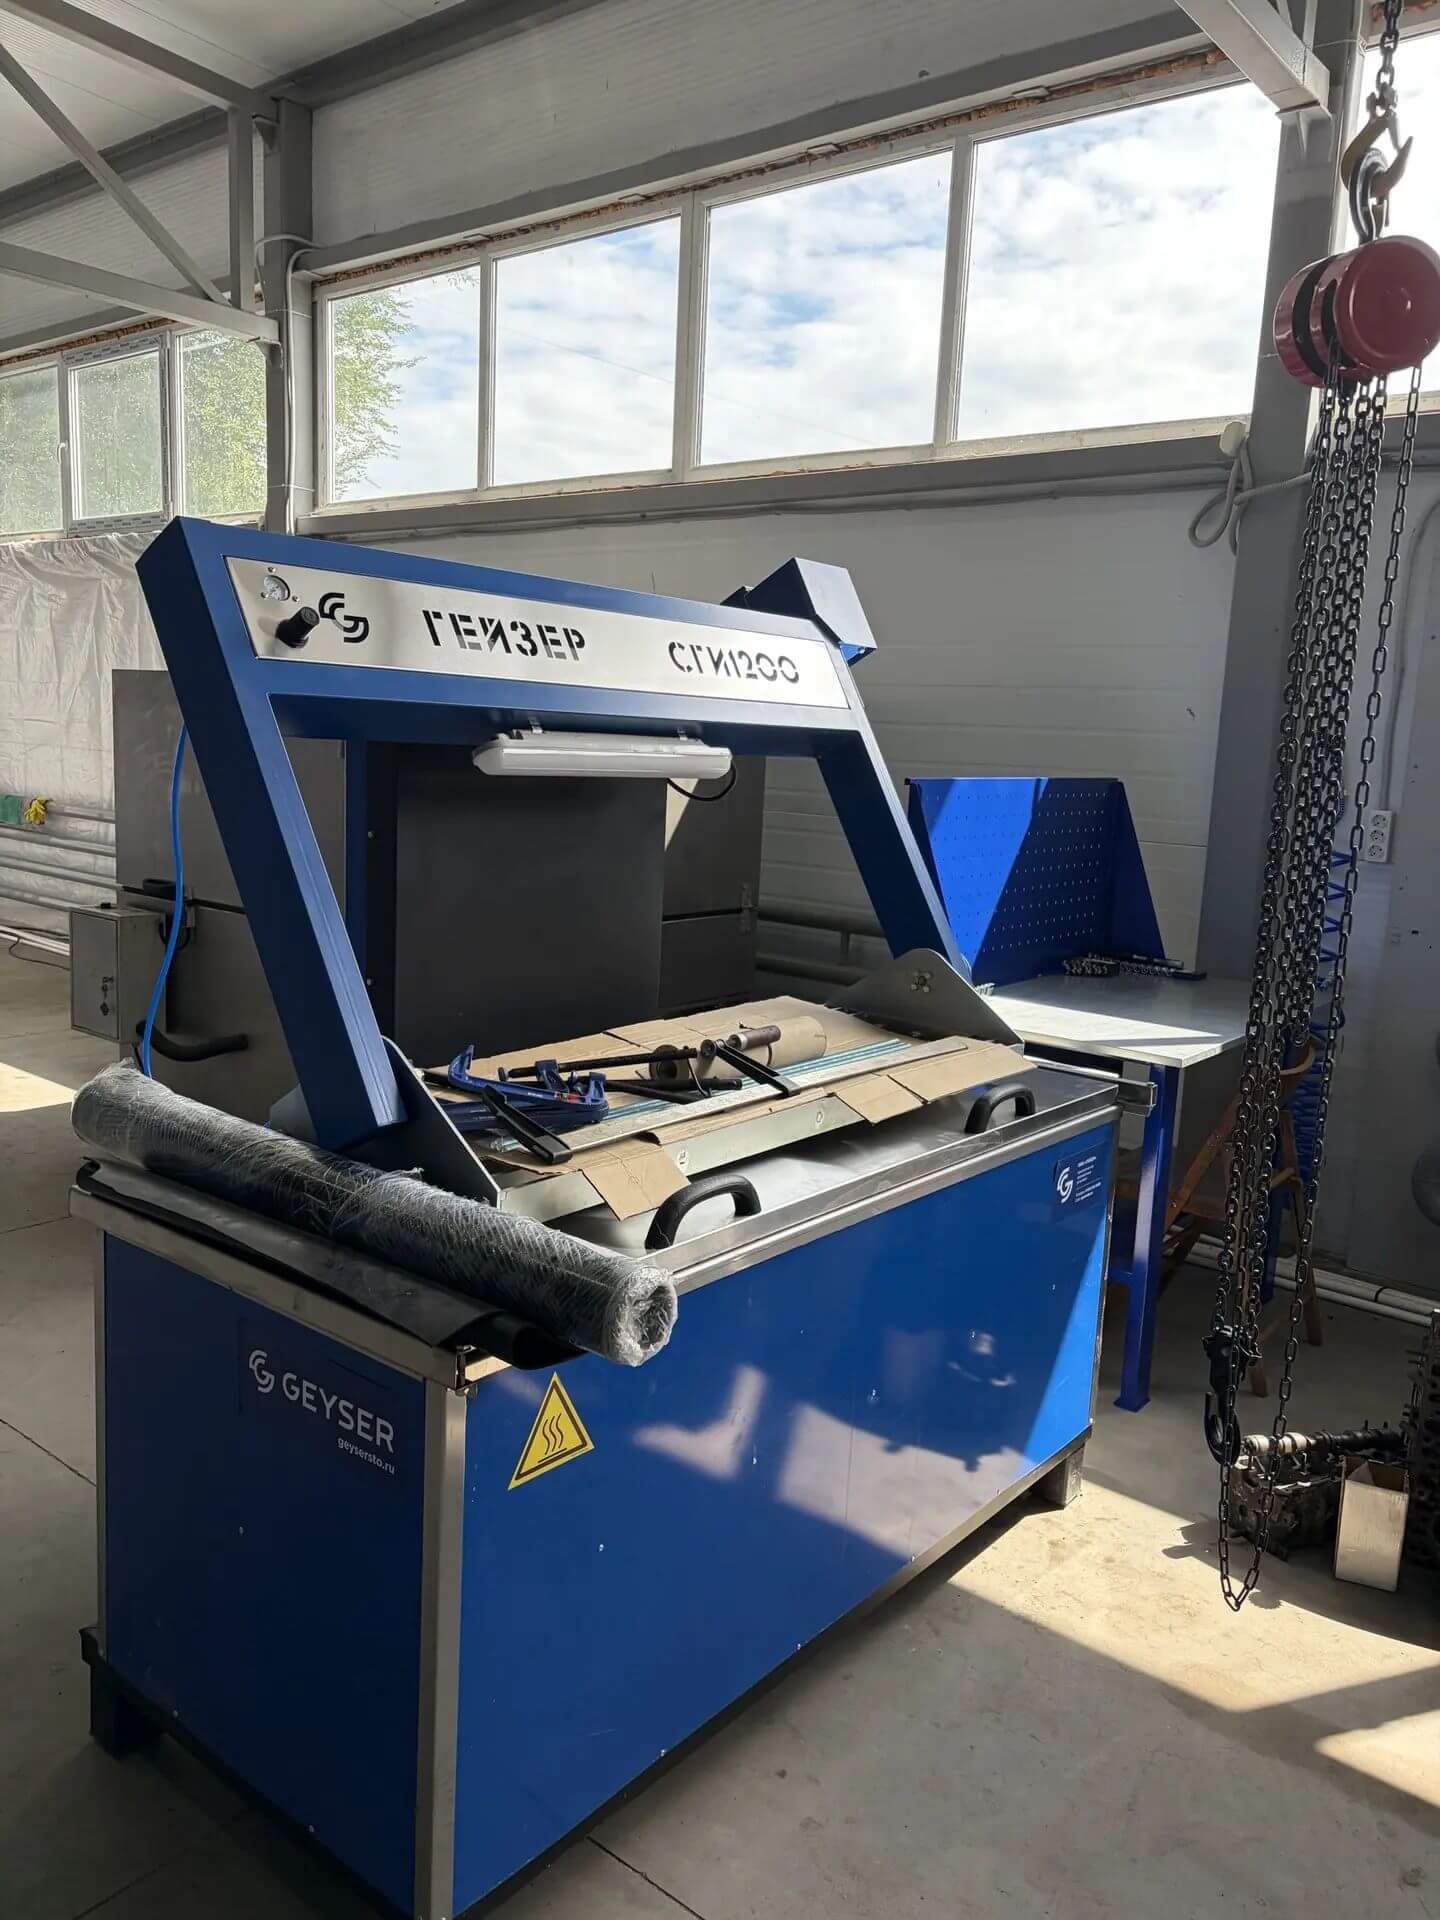
- Обязательная проверка на герметичность. До и после сварочных работ деталь проходит опрессовку на специальном стенде для 100% контроля отсутствия скрытых микротрещин.
- Опытные сварщики-аргонщики. Наши мастера обладают высокой квалификацией и многолетним опытом работы с автомобильными сплавами.
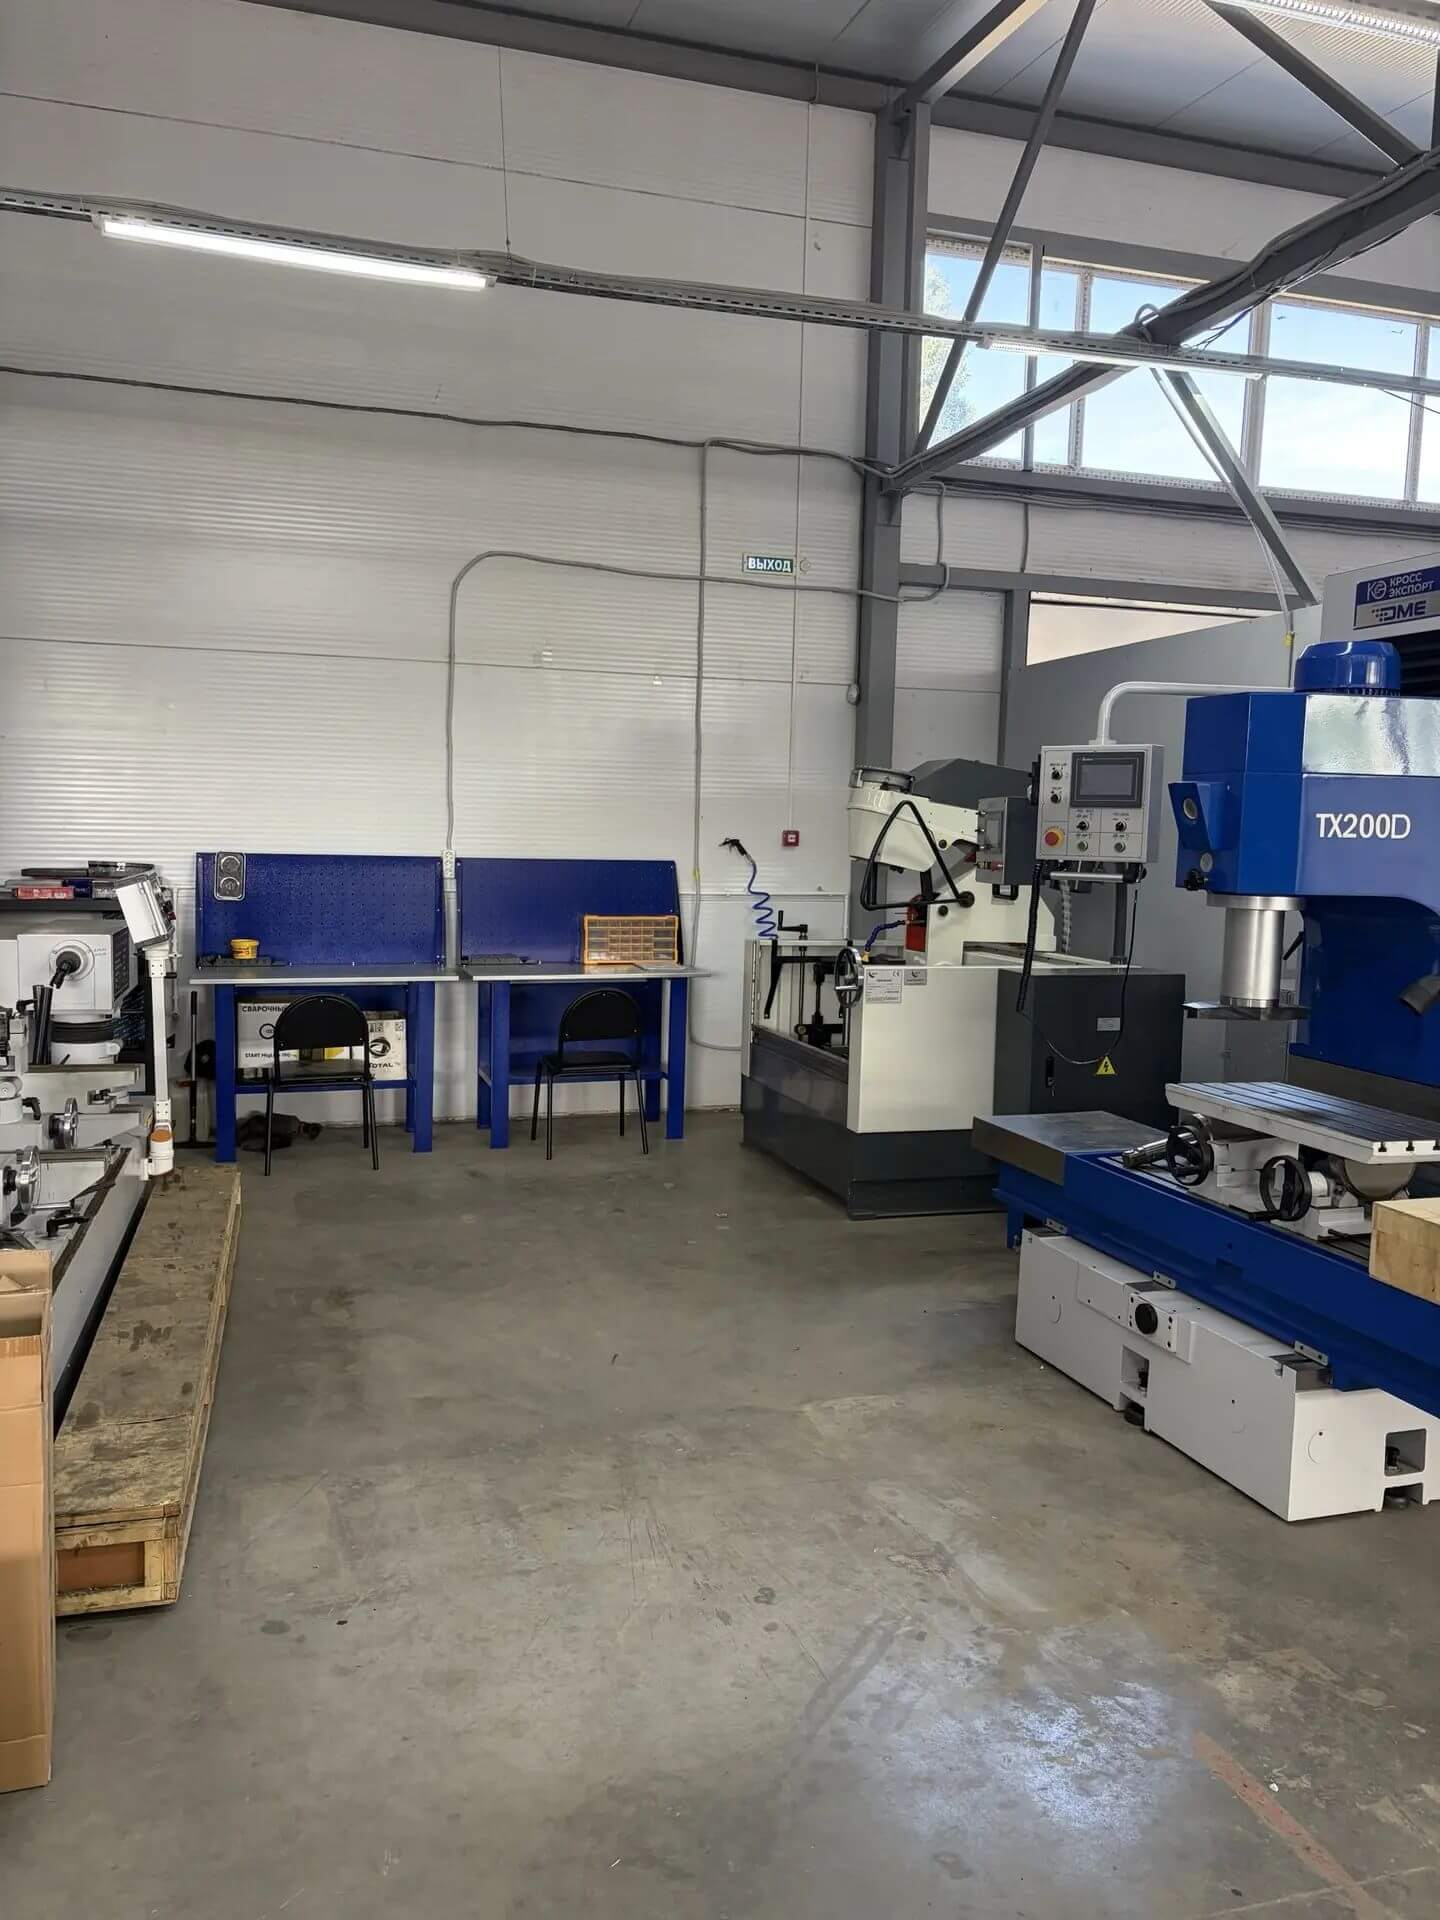
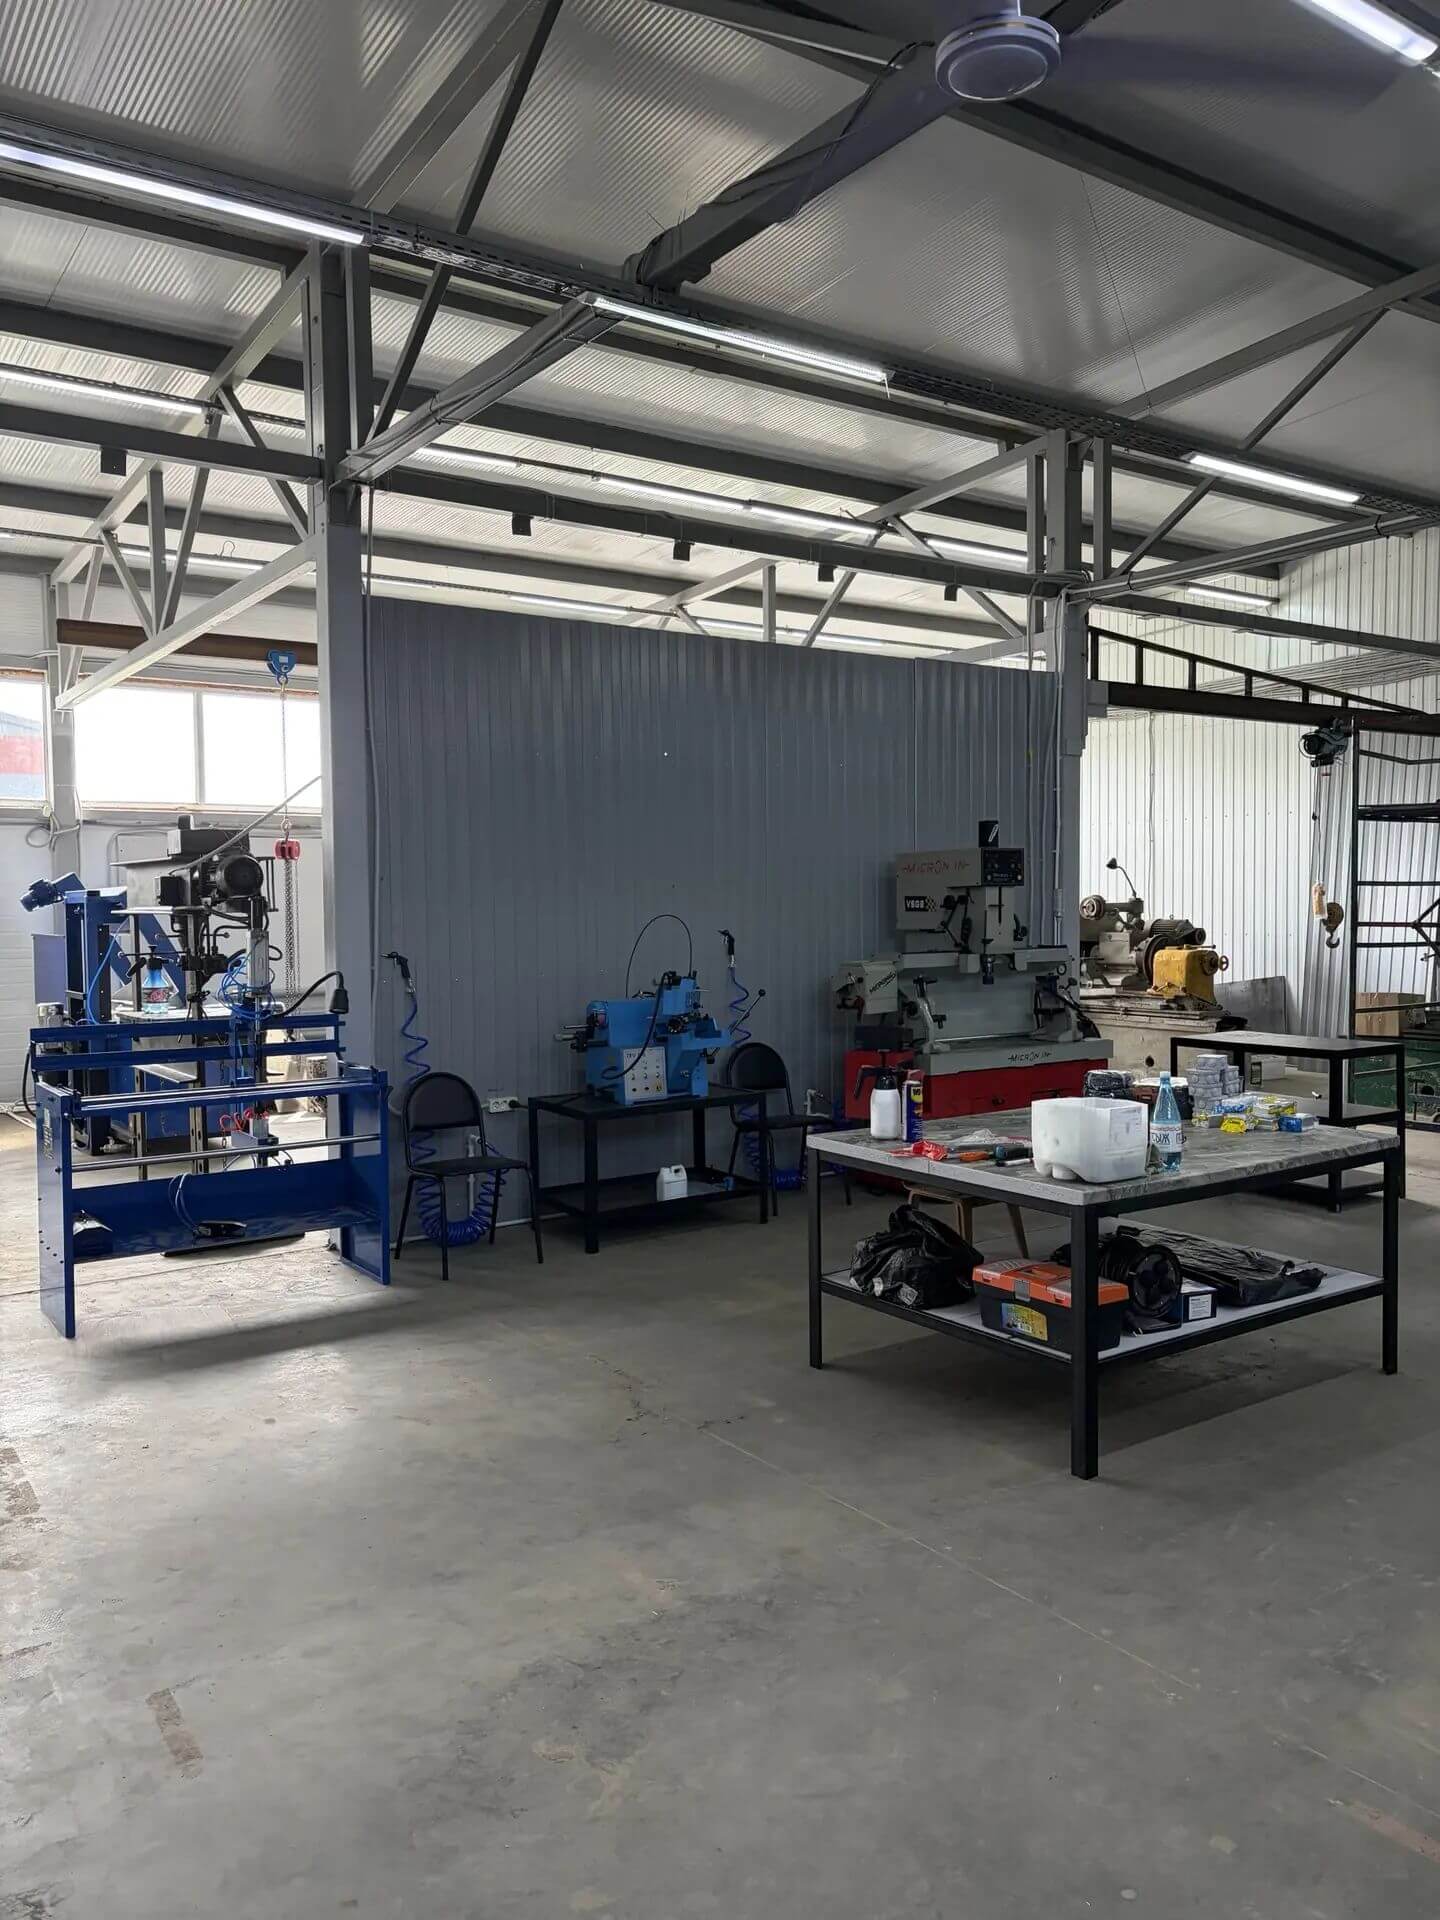
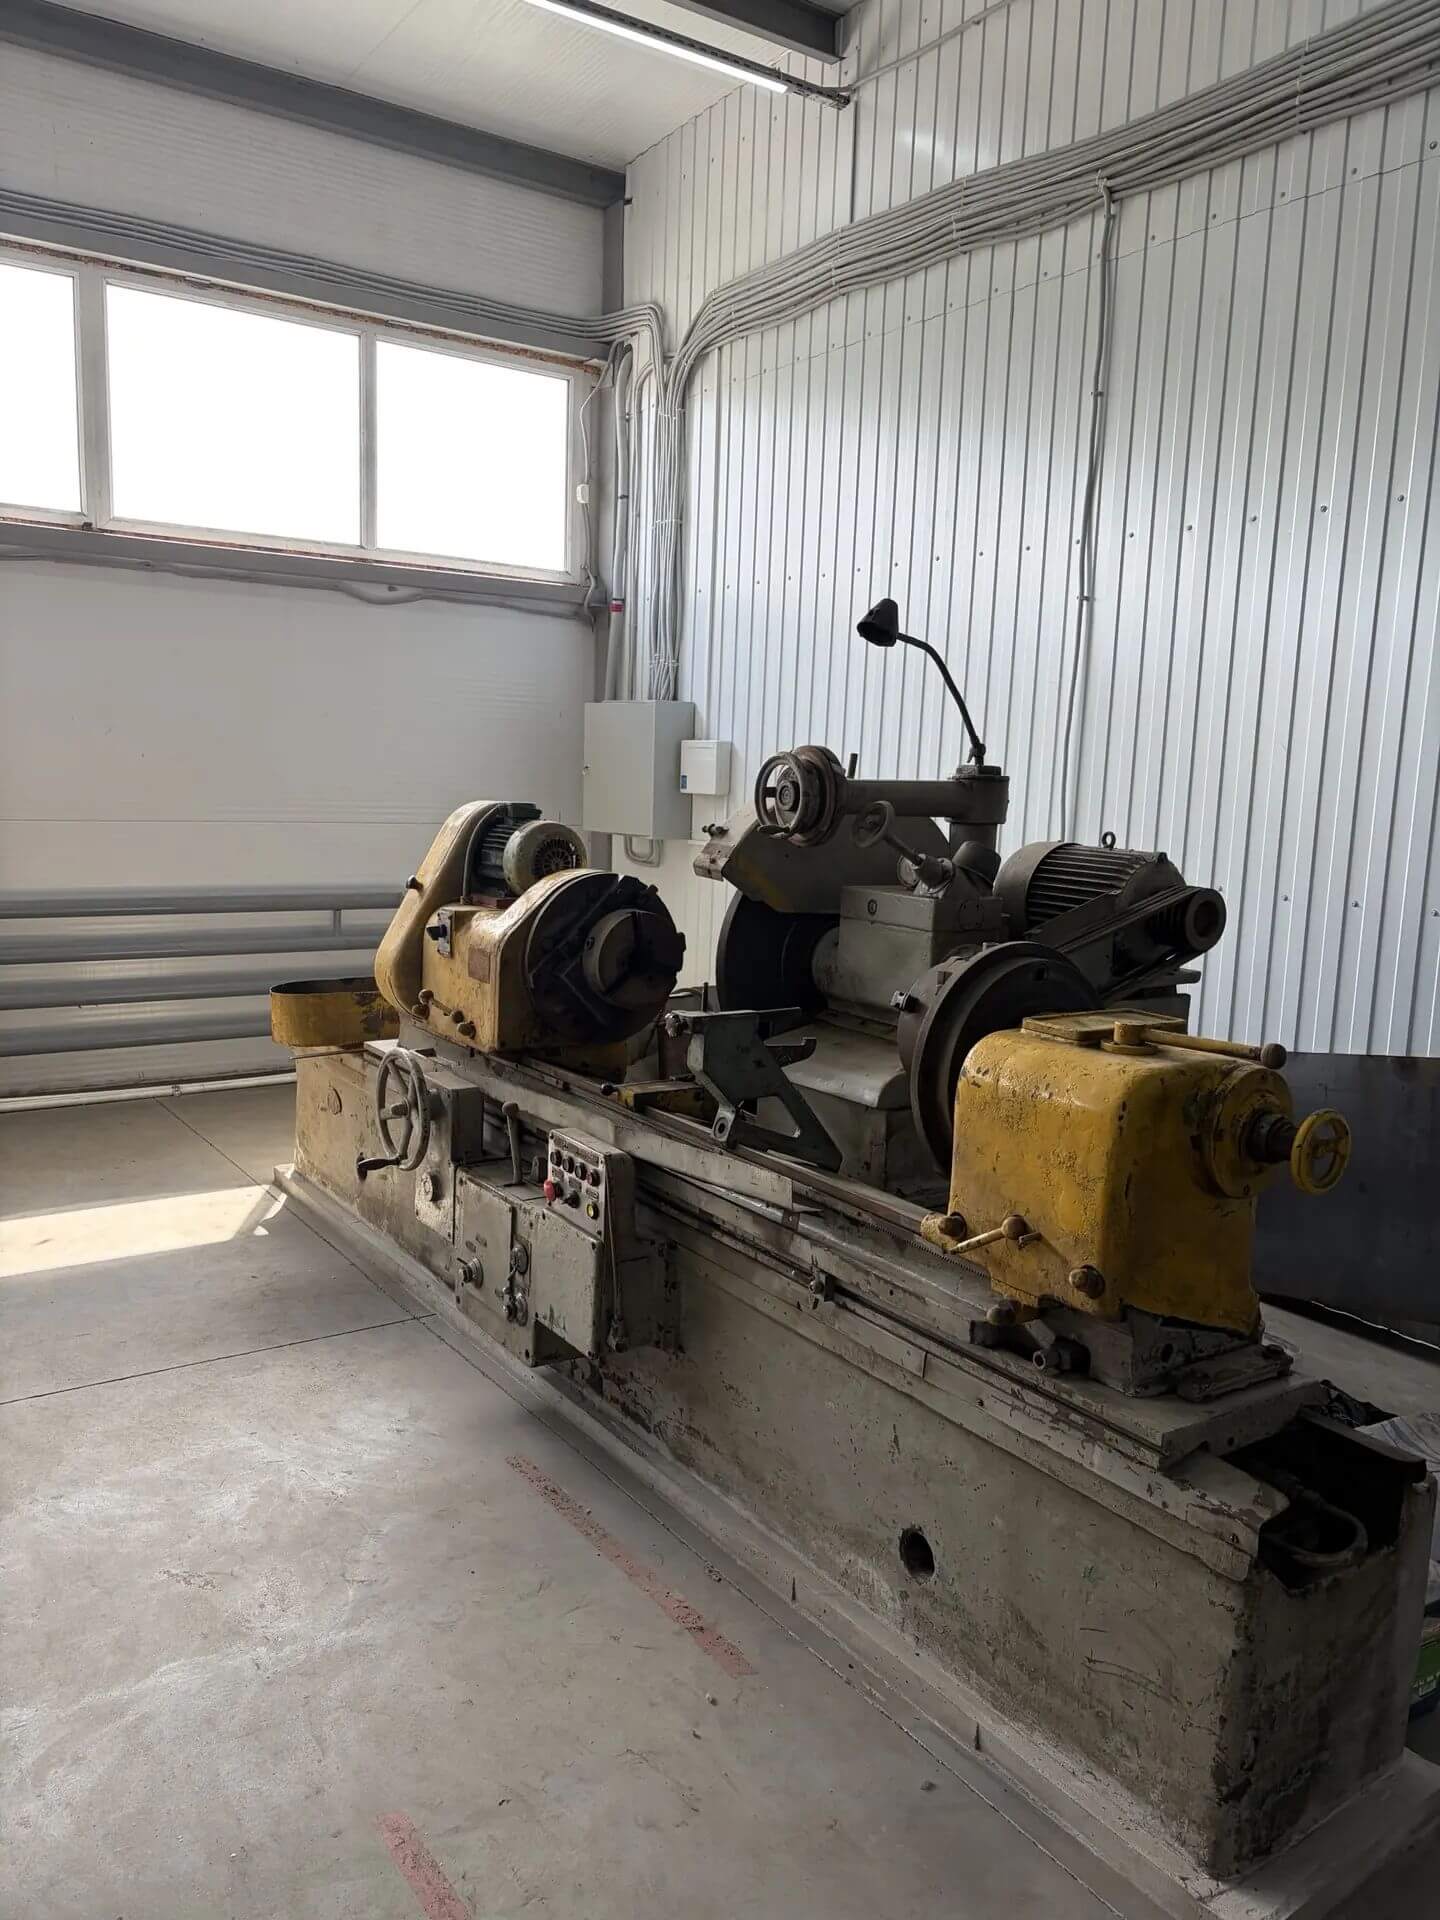
- Полный цикл металлообработки. Мы не просто завариваем дефект, но и выполняем всю необходимую последующую фрезеровку, шлифовку плоскости и восстановление седел на профессиональных станках.